Conformado en frío de piezas de aluminio
Para muchos responsables de compras y diseño industrial, encontrar un proceso que combine precisión dimensional, resistencia mecánica y series largas sin disparar los costes es un verdadero quebradero de cabeza. El conformado en frío de piezas de aluminio resuelve justamente ese problema: transforma alambre en bobina en componentes acabados sin una sola gota de calor, con tolerancias que otros procesos difícilmente igualan.
Si alguna vez has confundido este proceso con la estampación de chapa metálica, no eres el único, y esa confusión puede llevarte a descartar la solución adecuada para tu proyecto antes incluso de conocerla. Sigue leyendo y verás cómo funciona, qué aleaciones se comportan mejor y cuándo es la opción más rentable frente al mecanizado o la fundición.
Conformado en frío del aluminio
Es fácil mezclar términos cuando toda la industria del metal habla de «procesos en frío» indistintamente. Pero la diferencia importa, y mucho, a la hora de elegir proveedor.
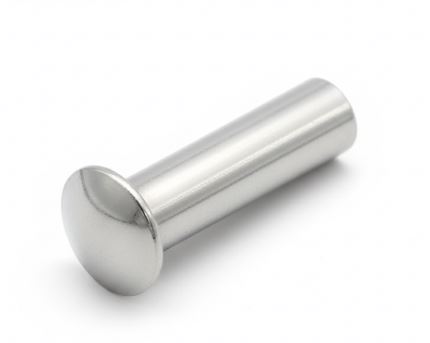
El conformado en frío de aluminio agrupa las técnicas que dan forma al metal a temperatura ambiente, sin superar su temperatura de recristalización. A diferencia de la estampación de chapa (que parte de láminas planas y las corta o embute), este proceso arranca de alambre o alambrón en bobina, transformado progresivamente en piezas tridimensionales como casquillos, remaches, pasadores o pernos. La materia prima, no la técnica en sí, es lo que marca la frontera entre ambos mundos.
Aleaciones de aluminio más utilizadas en el conformado en frío
No todas las aleaciones responden igual bajo presión, y elegir mal puede significar fisuras, rechazo de lote o sobrecostes de utillaje.
- Serie 1xxx (aluminio puro): alta conductividad, ideal para electrónica
- Serie 3xxx (aluminio-manganeso): buena resistencia a la corrosión química
- Serie 5xxx (aluminio-magnesio): resistencia en ambientes marinos
- Serie 6xxx (aluminio-silicio-magnesio): equilibrio resistencia/maquinabilidad, muy usada en automoción
- Serie 7xxx (aluminio-zinc): alta resistencia mecánica, referencia en aeroespacial
Aluminio puro frente a aleado: qué cambia en el proceso
El aluminio puro (serie 1xxx) es el material de referencia por su alta ductilidad y bajo endurecimiento por deformación, lo que permite ciclos más rápidos y menos etapas de recocido intermedio. Las aleaciones de aluminio (5xxx, 6xxx, 7xxx) dan mayor resistencia final, pero exigen un control más estricto de lubricación y velocidad de prensa para evitar agrietamientos.
¿Necesitas ayuda?
Contacta con nuestra oficina técnica y cuéntanos tu proyecto.
Estudiaremos tu caso y te propondremos una solución para fabricarlas.
Proceso de forja en frío del aluminio (Conformado de piezas)
El proceso se lleva a cabo en máquinas multietapas especializadas, conocidas como estampadoras o recalcadoras en frío, que automatizan la transformación del material en bruto mediante diferentes estaciones consecutivas.
I. Preparación del material de partida
1. Alimentación y trefilado
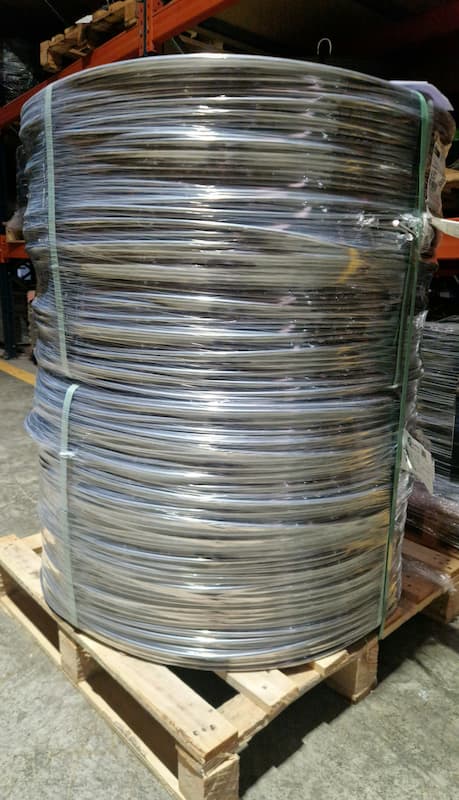
El material de entrada suele ser un alambrón o alambre de aluminio en bobinas. Antes de ser procesado, pasa por una estación de trefilado o enderezado, donde se garantiza la rectitud y uniformidad del diámetro, asegurando una alimentación precisa hacia las etapas posteriores.
2. Corte del tocho (cizallado)
El alambre se alimenta hasta un tope y se corta a la longitud requerida para formar la pieza final. Cada segmento, denominado pieza en bruto, constituye la base del proceso de conformado.
II. Fases de deformación: recalcado y extrusión
1. Recalcado en frío
El recalcado en frío en piezas de aluminio deforma el extremo del tocho mediante matrices y punzones a alta presión, generando cabezas, rebordes o ensanchamientos sin arranque de viruta — el corazón del proceso para remaches, tornillos y casquillos.
2. Recalcado en frío
El recalcado en frío en piezas de aluminio deforma el extremo del tocho mediante matrices y punzones a alta presión, generando cabezas, rebordes o ensanchamientos sin arranque de viruta — el corazón del proceso para remaches, tornillos y casquillos.
III. Etapas de acabado
1. Expulsión de la pieza
Al completar la última fase de conformado, la pieza se expulsa automáticamente de la matriz, quedando lista para inspección o procesos posteriores.
2. Procesos secundarios
En función del tipo de componente, se pueden aplicar operaciones adicionales:
- Laminado de roscas, en tornillos o pernos.
- Desbarbado, para eliminar rebabas o aristas.
- Anodizado, para mejorar la resistencia a la corrosión y la estética del aluminio.
Forjado en frío de aluminio: ¿es lo mismo que el conformado en frío?
Esta es probablemente la pregunta que más nos hacen los clientes nuevos.
El forjado en frío de aluminio no es un proceso distinto: es uno de los nombres alternativos más usados en la industria, junto con «cold heading» en la literatura anglosajona. Ambos términos describen la misma familia de operaciones (recalcado, extrusión, laminado) aplicada al mismo tipo de materia prima: alambre, no chapa.
Ventajas del conformado en frío para piezas de aluminio
El conformado en frío de piezas de aluminio no solo mejora la precisión en la fabricación de componentes, sino que también optimiza el rendimiento global del proceso productivo. Al trabajar el material por flujo plástico en lugar de por arranque de viruta, permite ajustar tolerancias más estrictas, reducir el consumo energético y aprovechar mejor cada bobina de alambre. Su capacidad para mantener e incluso mejorar las propiedades mecánicas del aluminio lo convierte en una opción eficiente y sostenible frente a otros procesos de transformación metálica.
Entre sus ventajas principales destacan:
- Alta precisión dimensional con tolerancias ajustadas
- Acabado superficial que reduce o elimina el mecanizado posterior
- Mejora de las propiedades mecánicas por endurecimiento en frío
- Menor consumo energético frente a procesos en caliente
- Reducción del desperdicio de material frente a procesos por arranque de viruta
- Alta repetibilidad en producciones de gran volumen
Las tecnologías actuales aplicadas a este proceso y también al conformado de chapa por forjado en frío, su proceso hermano para piezas planas— han evolucionado hacia una mayor automatización, control dimensional y repetibilidad. Gracias a ello, los fabricantes pueden garantizar un nivel de calidad constante incluso en producciones de gran volumen: la integración de maquinaria avanzada y software de simulación permite anticipar deformaciones, optimizar matrices y asegurar un acabado superficial impecable en cada pieza de aluminio conformada.
Aplicaciones industriales de las piezas de aluminio fabricadas por conformado en frío
El forjado en frío de aluminio se emplea en diversas industrias:
- Automotriz: Componentes estructurales, carcasas y piezas interiores.
- Aeroespacial: Partes de aeronaves que requieren alta resistencia y bajo peso.
- Electrónica: Carcasas y componentes internos de dispositivos electrónicos.
- Electrodomésticos: Elementos estructurales y decorativos en electrodomésticos.
- Construcción: Elementos arquitectónicos y de cerramiento.
Ponte en contacto con nosotros
Contacta con nuestra oficina técnica y cuéntanos qué tipo de piezas de acero necesitas fabricar.
Estudiaremos tu caso y te propondremos una solución de forjado en frio de piezas de aluminio a medida, rápida y eficiente.