Forjado en frío vs decoletaje: ¿qué proceso escoger?
Realizar una comparación entre forjado en frío y decoletaje es clave para que dispongas de toda la información a la hora de decidir el proceso más adecuado en la fabricación de componentes metálicos. Ambos métodos presentan características diferenciadas, y según el tipo de pieza, volumen de producción y exigencias técnicas, uno puede resultar más rentable que el otro.
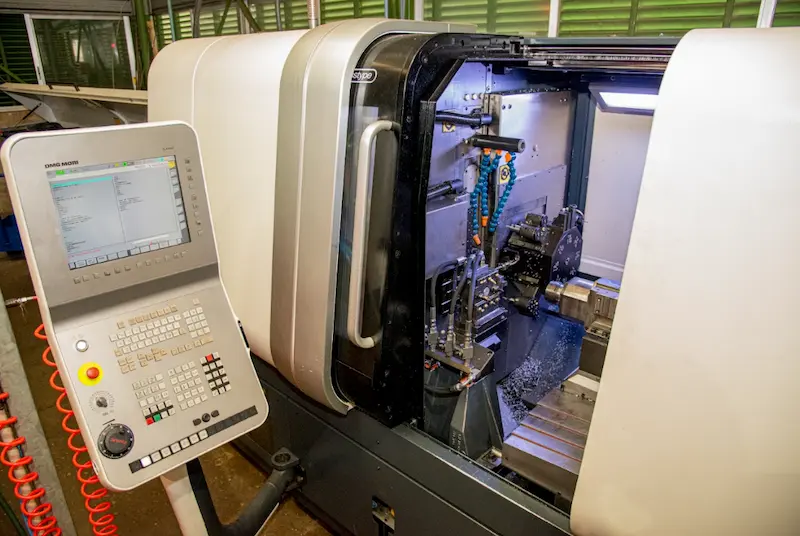
Fabricación de piezas por forja en frío frente al decoletaje
Cuando se trata de la fabricación de piezas especiales, no todos los procesos responden igual ante las necesidades de volumen, coste o precisión. A continuación, exploramos cómo se comporta la forja en frío frente al decoletaje en distintos aspectos clave de la producción industrial.
Estas características la convierten en una alternativa muy interesante frente a procesos como el decoletaje, especialmente cuando buscamos eficiencia en producciones grandes.
Productividad y coste por unidad
Frente al decoletaje, que requiere tiempos de mecanizado más largos y mayor intervención, el forjado en frío permite alcanzar ritmos de hasta 200 piezas por minuto. Esta velocidad, unida a su alto grado de automatización, reduce costes por unidad en producciones extensas.
Aprovechamiento del material
A diferencia del decoletaje, que genera virutas al eliminar material, la forja en frío aprovecha casi el 100% del alambre utilizado. Esto se traduce en una reducción significativa de residuos y un uso más eficiente del acero desde el inicio del proceso.
Calidad superficial y precisión
Mientras que el decoletaje suele requerir operaciones posteriores de acabado, las piezas obtenidas por forjado en frío presentan un acabado fino y homogéneo directamente de la matriz.
En cuanto a las tolerancias, aunque algo menos precisas que las del decoletaje, son suficientes para una gran mayoría de aplicaciones industriales.
Resistencia mecánica final
El decoletaje interrumpe la estructura de grano del acero, lo que puede disminuir su resistencia a largo plazo. Por el contrario, la forja en frío mantiene esa continuidad estructural, aportando una mejor resistencia frente a impactos y fatiga, sin necesidad de tratamientos térmicos adicionales en muchos casos.
Rendimiento en series largas
En tiradas cortas o piezas con geometrías muy específicas, el decoletaje sigue siendo una magnífica opción. Sin embargo, cuando se trata de series largas, la inversión inicial en troqueles de forjado en frío se amortiza rápidamente, reduciendo el coste por pieza de forma notable.
Elegir el proceso correcto no solo impacta en el coste, también en la calidad y fiabilidad de cada pieza.
Fernando Arce, CEO
Comparativa: forjado en frío vs decoletaje
Para tener una visión rápida de las diferencias entre ambos procesos, hemos resumido los aspectos más relevantes en la siguiente tabla. Esta comparativa entre forjado en frío y decoletaje te ayudará a identificar de un vistazo qué método se adapta mejor a las necesidades de tu proyecto en función del volumen, la precisión, el coste y el rendimiento mecánico de cada pieza.
| Aspecto | Forjado en frío | Decoletaje |
|---|---|---|
| Volumen de producción | Muy alto: rentable desde 100.000 u/año | Bajo a medio: ideal para series cortas o prototipos |
| Coste por unidad | Bajo en series largas | Alto en tiradas largas |
| Precisión / Tolerancias | Buena (±0,1–0,2 mm) | Excelente (hasta ±0,002 mm) |
| Acabado superficial | Fino, sin mecanizado adicional | Requiere procesos de acabado |
| Desperdicio de material | Mínimo | Alto (por virutas generadas) |
| Resistencia final | Alta (grano continuo) | Menor (por corte del material) |
Forjado en frío o decoletaje
La elección entre forjado en frío y decoletaje dependerá siempre del tipo de pieza, la serie de producción y las exigencias técnicas del proyecto. Para grandes volúmenes y geometrías compatibles, la forja en frío es claramente más competitiva por su rapidez, menor desperdicio y resistencia mecánica final. Por su parte, el decoletaje sigue siendo la opción adecuada en series cortas o cuando se requiere una precisión extrema o formas complejas.
Ponte en contacto con nosotros
Contacta con nuestra oficina técnica y cuéntanos qué tipo de piezas de acero necesitas fabricar.
Estudiaremos tu caso y te propondremos una solución de estampación en frío a medida, rápida y eficiente.